汽车配件定制加工中的模具寿命管理及维护保养实践
汽车配件定制加工中,模具寿命直接决定了单件摊销成本与交付节拍。一套中小型冲压或注塑模具,设计寿命通常在30万~100万模次之间,但实际生产中因维护水平差异,真实寿命可能相差40%以上。靖江市硕恒模具制造有限公司:模具制造,模具加工,机械零部件,汽车配件,紧固件加工,在长期配套服务中发现,寿命管理不是事后维修,而是从模具设计阶段就介入的系统工程。
模具寿命管理的三个关键参数
模具寿命受材料、热处理与使用工况三重因素制约。以汽车紧固件冷镦模为例,Cr12MoV经真空淬火+三次回火后硬度控制在HRC58~62,配合TiAlN涂层可将单次修模间隔从8万次提升至15万次以上。对于注塑类汽车配件模具,型腔表面粗糙度建议控制在Ra0.2以内,否则脱模阻力增大会加速导向件磨损。
- 材料匹配:根据被加工件材质选择模具钢,避免“高配低用”或“低配硬撑”
- 间隙控制:冲裁模双边间隙取料厚的8%~12%,偏差超过0.02mm即需调整
- 温度管理:连续冲压时模温超过80℃应启动冷却,防止回火软化
日常维护保养的落地步骤
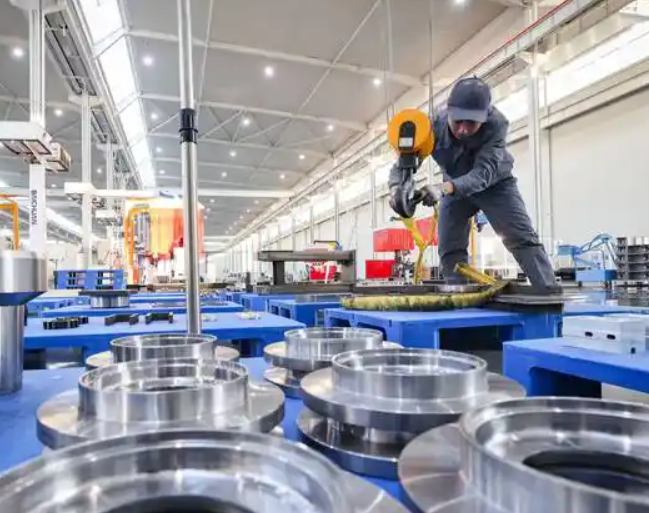
模具维护不是简单的擦油防锈。每班次结束后应执行“吹、擦、检、记”四步:用压缩空气清理废料通道,擦拭型腔与导向面,检查刃口有无崩缺或拉毛,记录当班生产模次与异常情况。每5万模次进行一次深度保养,包括拆解清洗、导向件间隙测量、弹簧疲劳检测。靖江市硕恒模具制造有限公司:模具制造,模具加工,机械零部件,汽车配件,紧固件加工的技术团队建议,深度保养周期应根据实际冲次动态调整,而非固定按日历时间执行。
- 停机后30分钟内完成表面清洁,避免残料固化
- 导向柱涂抹专用润滑脂,用量以薄层覆盖为宜
- 刃口轻微磨损采用油石修磨,单次修磨量不超过0.05mm
- 建立模具履历卡,记录每次修模位置与更换件批次
需要注意的是,很多工厂在模具出现毛刺增大时直接换模,却忽略了间隙偏移的根因排查。实际上,模架导柱磨损、压力机滑块精度下降都会表现为“模具问题”,盲目修模反而掩盖了设备隐患。
常见问题与应对
冲头频繁断裂是汽车配件定制加工中的高频问题,多数与冲头进入凹模深度过大或导向精度不足有关,建议将冲头进入量控制在料厚的1~1.5倍。注塑模出现飞边时,优先检查分型面是否有异物压伤,而非直接加大锁模力。模具寿命管理没有一劳永逸的方案,靠的是参数记录、周期保养与失效分析的闭环。把每一套模具当成有履历的设备来管,定制加工的成本账才算得清楚。