金属制品定制加工中模具设计与制造的关键环节
📅 2026-10-26
🔖 靖江市硕恒模具制造有限公司:模具制造,模具加工,机械零部件,汽车配件,紧固件加工
金属制品定制加工涉及的工艺链条较长,模具设计与制造往往是决定交付周期和成品一致性的核心环节。靖江市硕恒模具制造有限公司:模具制造,模具加工,机械零部件,汽车配件,紧固件加工——这些业务方向都指向同一个技术底座:模具的精度与寿命直接决定了后续冲压、成型、装配的稳定性。
模具设计阶段的关键控制点
设计不是画图,而是对成型过程的预先推演。以汽车配件中的支架类冲压件为例,设计阶段需完成以下动作:
- 排样与材料利用率核算:结合料厚(常见0.8–3.0mm冷轧板)确定搭边值,利用率通常控制在72%–85%之间;
- 冲裁间隙设定:按材料牌号取料厚的6%–10%,间隙偏差超过0.02mm即会影响断面质量;
- 回弹补偿:对Q235、SPCC等材料,弯曲回弹角需在模具型面预修正1°–3°。
这一阶段若缺少CAE模拟验证,试模次数往往从2–3次增加到5次以上,周期成本明显上升。
制造与装配的精度保障
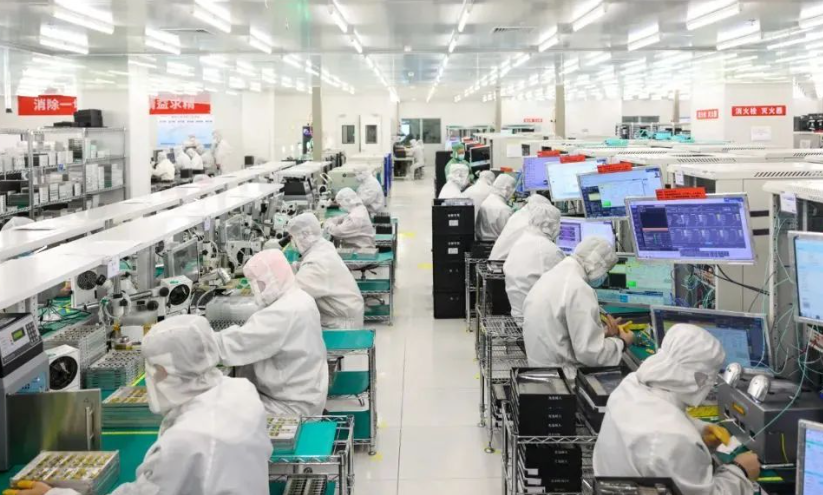
模具加工环节,模板平面度一般要求≤0.02mm/300mm,导柱导套配合间隙控制在0.01–0.03mm。慢走丝切割用于凸凹模刃口加工时,表面粗糙度可达Ra0.4μm,减少后续研磨工时。装配阶段需重点检查顶出系统的同步性——顶杆高度差超过0.05mm就可能在薄壁件上留下顶白缺陷。
试模与常见问题处理
试模不是“打一件看看”,而是按参数矩阵逐项验证。常见问题及成因包括:
- 毛刺超标:多为刃口磨损或间隙不均,需复测间隙并刃磨;
- 拉深起皱:压边力不足或凹模圆角过小,调整压边力后仍存在则需修改型面;
- 尺寸漂移:多因材料批次性能差异,需锁定料源并做首件全尺寸检测。
紧固件加工用的多工位级进模对送料步距精度要求更高,步距误差累计超过0.03mm就会导致后续工位偏位。这类模具在设计时通常预留微调结构,便于量产阶段修正。
从设计评审到试模验收,每个环节的容差控制决定了模具能否稳定支撑批量生产。靖江市硕恒模具制造有限公司在模具制造、模具加工及机械零部件、汽车配件、紧固件加工配套中,按工序节点做精度记录与追溯,把问题拦截在试模之前,而不是交给产线去消化。