机械零部件加工精度控制:硕恒模具技术方案解读
📅 2026-10-27
🔖 靖江市硕恒模具制造有限公司:模具制造,模具加工,机械零部件,汽车配件,紧固件加工
在靖江及周边地区的机械加工配套圈里,经常听到采购方反馈同一个问题:图纸标注公差±0.01mm,实际交付的批次里总有几件超差,装配时不是过盈就是间隙过大。这类现象在机械零部件批量加工中并不罕见,尤其涉及汽车配件和紧固件加工时,尺寸一致性直接决定后续装配节拍能否跑顺。
精度波动的根源往往不在机床本身
不少客户第一反应是设备精度不够。实际上,硕恒模具在排查中发现,多数超差案例的诱因集中在三个环节:
- 装夹变形——薄壁件或异形件在卡盘夹紧力作用下产生弹性恢复,松夹后尺寸回弹0.005~0.015mm;
- 刀具磨损未及时补偿——连续加工200件后刀尖磨损量累积,孔径呈单向漂移趋势;
- 热变形——连续切削30分钟以上,主轴与丝杠温升导致Z向微量偏移。
这些问题靠单靠提高机床等级解决不了,需要工艺方案层面的系统控制。
硕恒模具的工艺控制路径
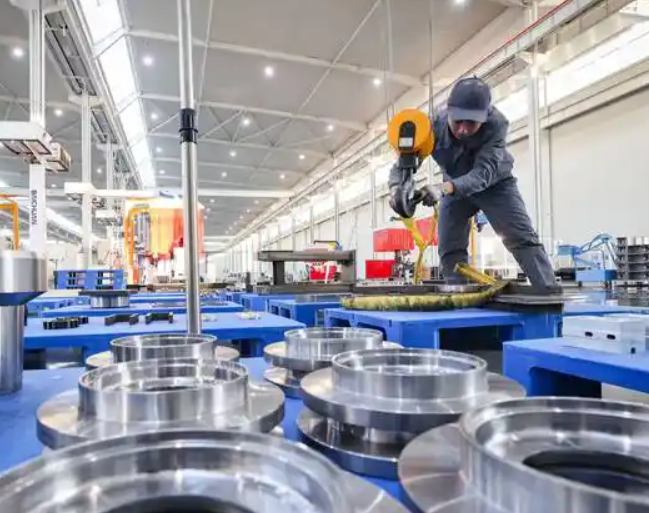
作为深耕模具制造与模具加工领域的技术团队,靖江市硕恒模具制造有限公司:模具制造,模具加工,机械零部件,汽车配件,紧固件加工——在精度控制上形成了一套可复用的作业逻辑。粗加工后安排自然时效或去应力回火,释放毛坯残余应力;精加工前用三坐标抽检基准面,确认装夹基准一致性;切削参数按材料牌号建立对照表,比如42CrMo调质件精铣时线速度控制在180~220m/min,避免积屑瘤影响表面粗糙度。
针对紧固件加工中常见的螺纹中径超差,我们采用在线检测+刀具寿命预警的方式:每加工50件用螺纹通止规抽检一次,数据录入过程记录表,当通规通过率出现下降趋势时提前换刀,而不是等到止规不通再停机。
与常规做法的对比
市面上不少加工商依赖加工后全检来筛出合格品,这种做法成本高且无法避免批量报废风险。硕恒模具更倾向于过程能力前置——首件确认时同步做CPK评估,关键尺寸CPK低于1.33的工序必须调整工艺再投产。对比来看,全检模式的不良流出率约0.3%~0.5%,而过程控制模式下可压到0.1%以内,对汽车配件这类安全件而言,差距相当明显。
建议采购方在询价阶段就明确关键尺寸清单和验收基准,有条件的话要求供应商提供首件检测报告与过程能力数据。精度不是靠嘴承诺的,是靠工艺纪律一件一件做出来的。