机械零部件加工精度等级与检测标准选用指南
📅 2026-10-28
🔖 靖江市硕恒模具制造有限公司:模具制造,模具加工,机械零部件,汽车配件,紧固件加工
机械零部件的加工精度直接决定装配性能和整机寿命,而精度等级的合理选用与检测标准的匹配往往被低估。作为长期服务汽车配件与紧固件加工领域的模具制造企业,靖江市硕恒模具制造有限公司:模具制造,模具加工,机械零部件,汽车配件,紧固件加工,在实际交付中积累了一套精度控制经验,供行业同仁参考。
精度等级选用:从公差带反推工艺能力
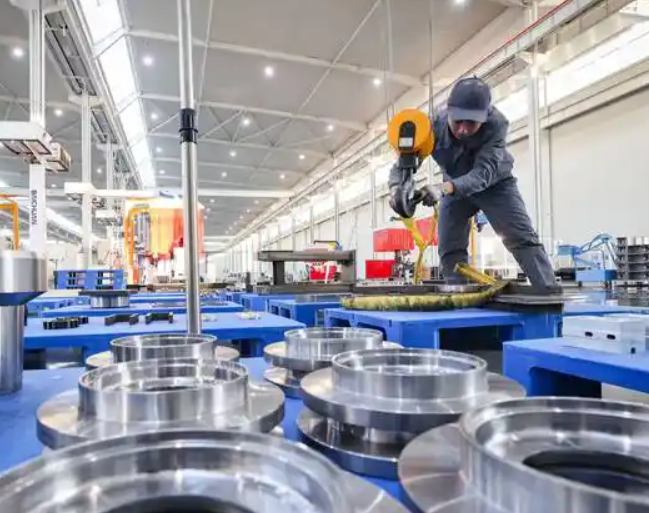
ISO 2768与GB/T 1804将线性尺寸分为精密f、中等m、粗糙c、最粗v四级,但真正选级时应以配合性质为起点。例如汽车紧固件螺纹底孔的定位尺寸,通常控制在IT8~IT9;而模具型腔镶块的配合面则需IT6~IT7,圆度公差建议不超过尺寸公差的50%。盲目提高等级会显著推高成本——从IT8提升到IT6,磨削工序耗时往往增加30%以上。
检测标准与量具匹配
检测标准的选择要与公差量级对应,常用组合如下:
- IT6~IT7级:三坐标测量机(CMM),测头分辨率0.1μm,配合温度补偿
- IT8~IT9级:数显千分尺、内径千分表,测量力需控制在5~10N
- 形位公差:圆跳动用偏摆仪,平行度用大理石平台加杠杆表
- 表面粗糙度:Ra0.4以下用触针式轮廓仪,Ra1.6以上可用比较样块
环境与装夹的隐性影响
20±2℃的计量环境是基本前提,钢件每偏离1℃约产生11.5×10⁻⁶/℃的线膨胀,100mm尺寸在温差5℃时误差可达5.75μm,足以吞掉IT7级的一半公差。装夹力同样不可忽视,薄壁件在台钳上夹紧后测量,松开后回弹量常达3~8μm,建议采用自由状态或专用柔性夹具定位。
常见问题:不少客户反馈CMM报告合格但装配干涉,多因基准不统一——设计基准、工艺基准与检测基准未对齐。建议在工艺卡中明确标注基准符号,首件与巡检使用同一基准体系。
精度控制本质是工艺能力、检测手段与环境条件的系统匹配。靖江市硕恒模具制造有限公司:模具制造,模具加工,机械零部件,汽车配件,紧固件加工,在模具与汽车配件项目中坚持按配合功能定级、按量级选检具,把公差花在刀刃上。