靖江市硕恒模具制造有限公司:汽车配件与紧固件加工工艺解析
汽车配件与紧固件的加工质量,直接关系到整车装配精度与长期可靠性。靖江市硕恒模具制造有限公司深耕模具制造与模具加工领域多年,围绕机械零部件、汽车配件、紧固件加工形成了从模具开发到批量交付的完整工艺链条。下面从几个关键技术环节展开解析。
一、模具设计与加工:精度从源头控制
汽车紧固件多为冷镦或冲压成型,模具的尺寸公差直接复制到产品上。硕恒在模具加工环节采用慢走丝线切割与CNC加工中心配合,型腔精度控制在±0.005mm以内,冲头与凹模的配合间隙按材料厚度和牌号分级设定。针对高强度紧固件(如8.8级以上螺栓),模具材料选用SKD61或硬质合金,热处理后硬度达到HRC58-62,保证批量生产中的耐磨性。
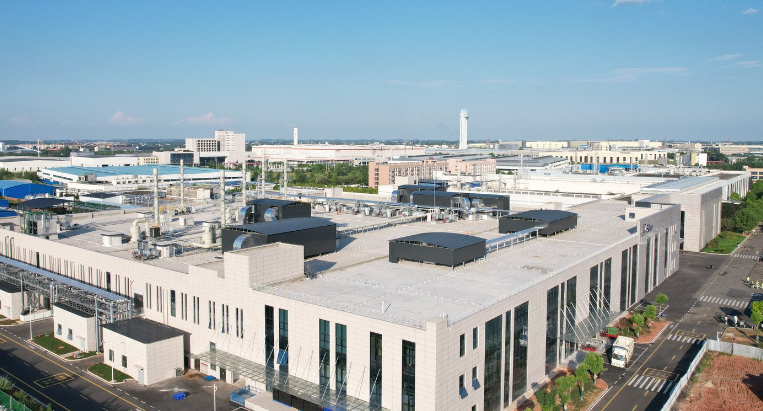
二、汽车配件加工:材料与工艺的匹配逻辑
汽车配件种类繁杂,加工工艺不能一概而论。硕恒模具制造团队在承接项目时,会先根据零件服役条件确定工艺路线:
- 承力结构件:以冲压+后续机加工为主,重点关注回弹补偿与孔位精度;
- 连接紧固件:采用冷镦成型,配合搓丝工序,螺纹精度按6g级控制;
- 精密机械零部件:走车铣复合路线,减少装夹次数以降低累积误差。
这种分型处理方式,避免了“一套工艺打天下”带来的良品率波动。
三、紧固件加工中的过程控制要点
紧固件看似简单,实际加工中有几个容易被忽视的控制点。搓丝前的坯料直径公差需控制在±0.02mm,否则螺纹中径散差会超标;冷镦工序中,模具的同心度偏差超过0.01mm就会导致头部偏摆。硕恒在紧固件加工产线上配置了在线检测与首件三坐标复核机制,每批次抽检比例不低于5%,关键尺寸CPK值维持在1.33以上。
以某汽车底盘用高强度法兰螺栓项目为例:客户要求抗拉强度≥1040MPa,螺纹通止规全检合格。硕恒从模具制造阶段介入,调整了冷镦凹模的入口角与搓丝板牙型角,配合热处理工艺参数优化,最终批量交付的紧固件通止规合格率达到99.6%,模具寿命较原方案提升约30%。这个案例说明,靖江市硕恒模具制造有限公司:模具制造,模具加工,机械零部件,汽车配件,紧固件加工各环节的协同,才是稳定品质的基础。
从模具开发到零部件批量交付,硕恒模具制造始终把工艺参数的可复现性放在首位。对于有汽车配件或紧固件加工需求的客户,欢迎带着图纸和工况要求来厂沟通,工艺团队会给出针对性的加工方案。